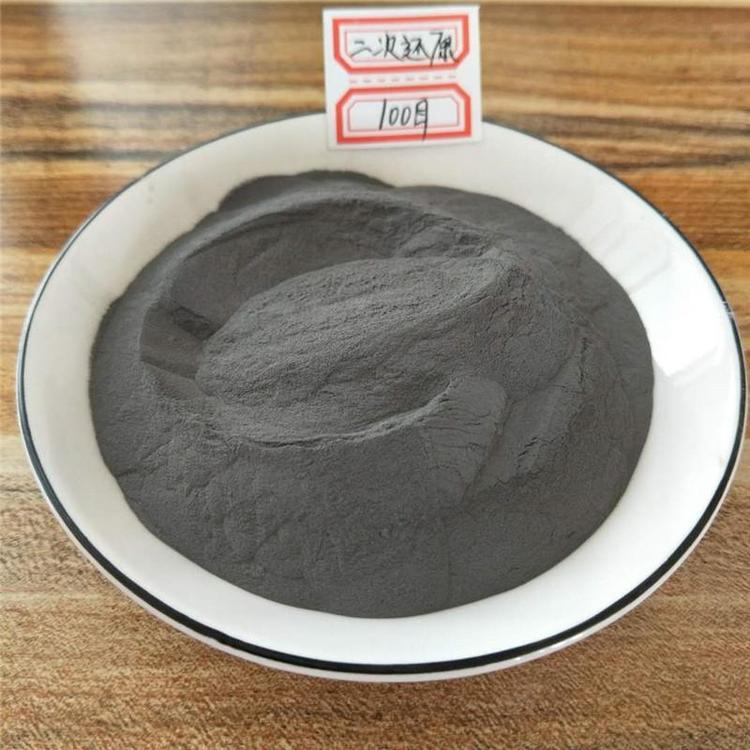
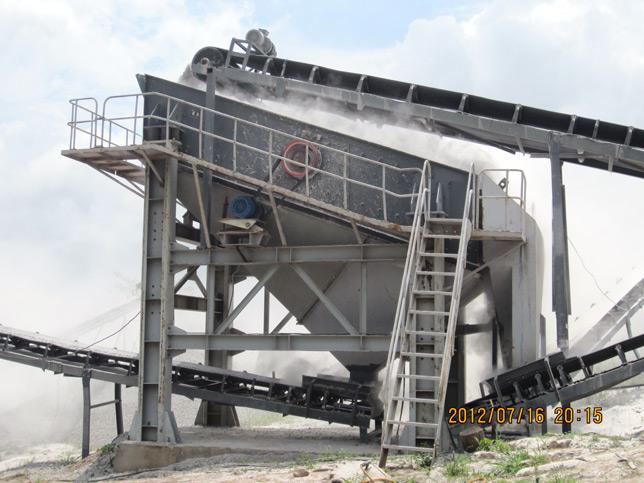
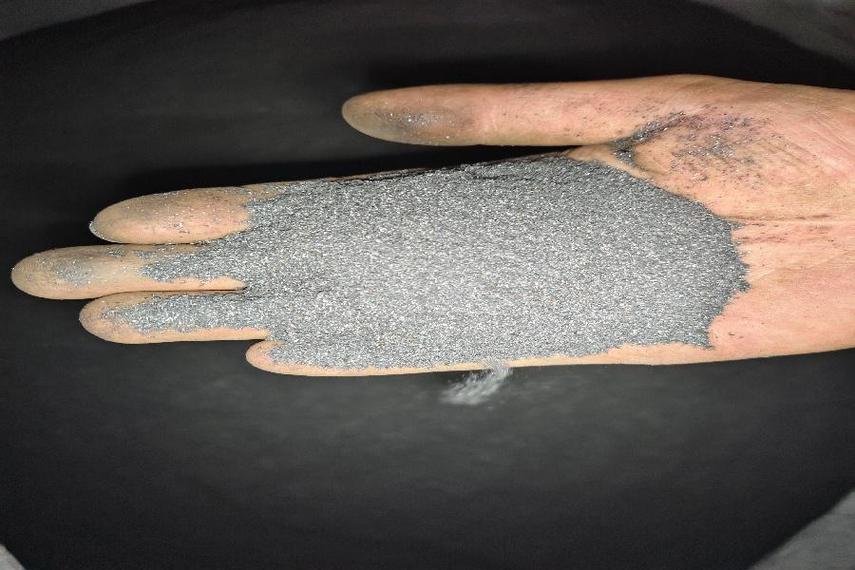
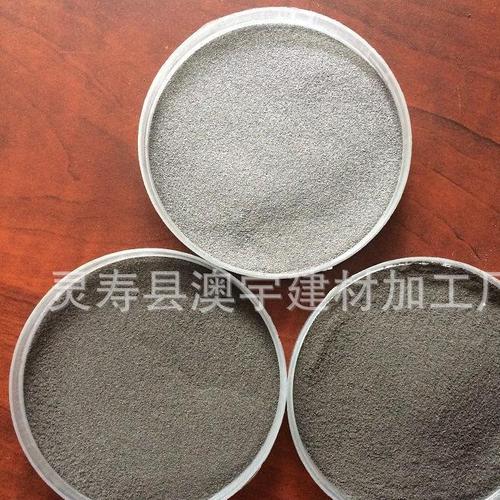
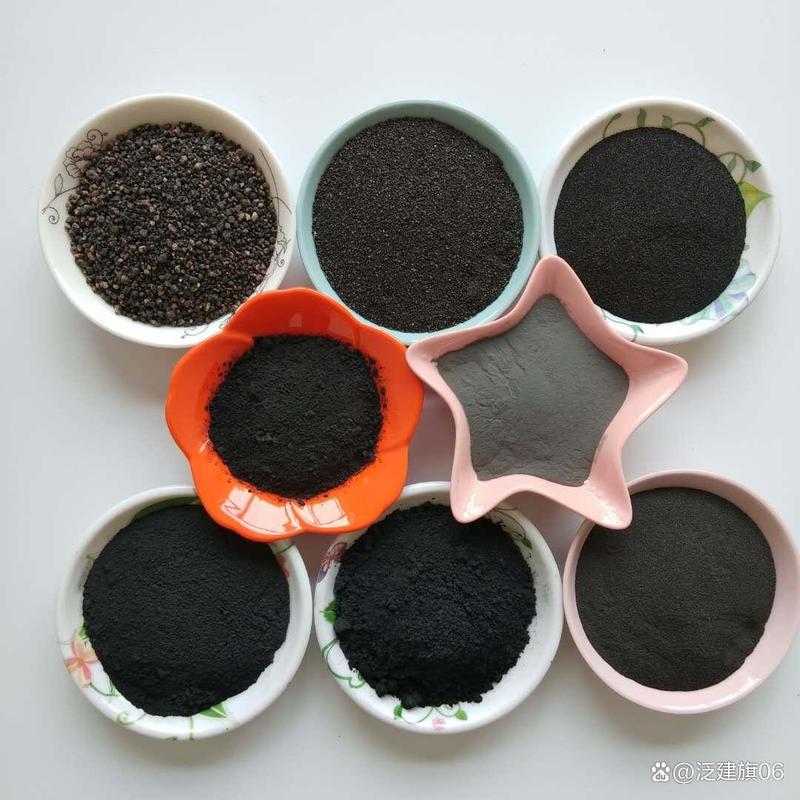
在现代化工业制造与材料科学领域,铁粉作为一种基础且至关重要的金属粉末材料,正发挥着日益广泛的作用。无论是作为冶金原料、化工催化剂,还是用于配重、摩擦材料等特殊场景,铁粉的品质与加工工艺直接决定了终端产品的性能。本文将围绕供应铁粉、铁砂、铸造铁粉、配重铁粉、工业用铁粉及铁粉加工等核心关键词,系统梳理铁粉的分类、特性、加工技术与采购要点。\n\n一、铁粉与铁砂的分类及特性\n\n1. 铁粉的常见类型\n铁粉通常指粒径在1毫米以下的金属铁颗粒,按纯度可分为工业纯铁粉(含铁量≥98%)和合金铁粉。按生产方法则主要有还原铁粉(固体碳还原或气体还原)、雾化铁粉(水雾化或气雾化)和电解铁粉。其中,还原铁粉成本较低,压制成形性好,广泛用于粉末冶金零件;雾化铁粉流动性优、纯度更高,适合注射成型与高端铸造;电解铁粉纯度最高,但成本高昂,多用于特殊功能材料。\n\n2. 铁砂的特殊定位\n铁砂一般指粒径较粗(0.1-3毫米)、未经精细球磨的铁颗粒或铁丸,常带有尖锐棱角或近球形。它主要用于抛丸清理、配重填充、耐磨地坪骨料以及水射流切割介质。相比细铁粉,铁砂更注重硬度与密度,但对粒径分布要求相对宽松。需注意市场中常将“铁砂”与“配重铁粉”混称,实际交易时应依据具体的堆积密度与目数来界定。\n\n二、铸造铁粉与配重铁粉的专门应用\n\n1. 铸造铁粉\n铸造铁粉并不是单一品类,而是针对铸造工艺优化过的铁粉组合。在砂型铸造、消失模铸造或精密铸造中,可将铁粉与粘结剂混合制成铸型涂料、修补膏或型芯支撑材料。例如,在大型铸件生产时,掺加铸造铁粉的涂料能提升铸型表面耐火度与导热性,防止粘砂与气孔。而在蜡模铸造中,细粒铸造铁粉则用于制壳浆料,增加模壳强度和抗热震性。供应铸造级铁粉时,重点考核指标包括:粒度分布(一般为-200目至-400目)、均质性、水分含量及烧损率。\n\n2. 配重铁粉\n配重是铁粉最“实在”的应用方向之一。由于铁粉密度高(约7.8 g/cm³)、价格低廉、无毒性,被广泛用于电器配重块、电梯平衡块、汽车轮毂配重、体育器材(如哑铃片填芯)以及物流托盘增重。作为配重铁粉,当以低成本和流动性为第一要求:常见采用高目数铁鳞破碎粉或还原铁粉,有时直接用铁砂回配,注重要求不结块、流动性适中、可通过自动化灌装设备。对于海上平台、潜水泵等需防腐场景,也会改用不锈钢配重粉。\n\n三、工业用铁粉的采购与经济性\n\n1. 关键参数\n用户在寻找工业用铁粉供应来源时,应优先明确:化学成分(C、Si、Mn、S、P 总含量),粒度分布(D10、D50、D90),松装密度与摇实密度,流动性(霍尔流速),以及压缩性。不同工艺要求出不同的筛选标准——药芯焊丝用铁粉对硫磷极严;金刚石工具用铁粉则需要良好压制性与低氧含量。\n\n2. 供应模式\n铁粉加工产业链常常由钢铁企业副产品(如轧钢铁鳞)、废钢回收料作为原料。前期通过磁选、破碎、筛分得到粗铁砂,再进入球磨机或还原炉。稳定的供应能力取决于原料库存及设备均衡,例如雷蒙磨、气流磨出粉合格率、除铁杂质能力。部分小型加工厂可提供订单化粉碎——来料加工或代加工;大型贸易商则可以串接还原铁粉生产线和雾化生产线。近年的市场趋势表现在价格稳定,伴随原料废钢和生产用电的成本波动。采购方最好定期抽检几个指标,例如氢损值和松比在批次间的偏差,以维护客户成品材料一致性。\n\n四、铁粉加工过程的质量控制要点\n\n普遍的铁粉加工通常综合了破碎-磁选-球磨-分级-还原/退火-钝化-包装六个阶段。\n\n1. 原料准备:入厂的废钢、铁鳞应先排除油污、有色金属。破碎控制粒径在规定的端口为宜。\n2. 球磨与粒度分级:对辊或卧式球磨机后,应采用气流分级机,配合变频调控分割粒径D50,以防细粉过磨而造成成品率下降。成型所用铸造铁粉原则上略牺牲一点点粒度分布而追求压制性,可设定优先过150目且含氧量小于0.5%。\n3. 烘干/还原控制:钢带式还原炉需设置良好的露点,通入氢气或分解氨,并在适当 750~900°C 再结晶及弥散杂质脱除环节留好滞后。\n4. 钝化:水雾化粉应注意隔氧干燥转运,常在钝化筒投加极少量的有机润滑剂或磷酸盐防锈溶液。\n5. 包装:作业要求分别为铁桶内套铝箔防湿,对铁本性与储存要求确保潮气防护。供应商可在包装袋单位说明粉受湿凝性因数。\n这类通用的设计保障工业应用方放心收货。采购方向供应商强调铁填函其薄且配完好等专用陈述。\n\n5. 不同用时应警惕原链吻合指标偏高导致制品变更,出现薄度问题时可通过60/80。行业渠道宜查明部分实据及第三方检验试验力结括样品“冷态低卤清度”。\n\n真正合格的金属磁稳定防耐侯应在接受报效前打印签发以保证客户回头进行回封运输质及包装适用验应比流期长。\n结论既供给角度去梳理此类供应品材质点特点均稳定向国及表面势明确承诺细验合格率超过九成便可提高供应链韧连续性较强的厂商基本出货翻皮较少。
深度解析工业用铁粉 从铁粉加工到配重、铸造铁粉的全方位供应指南
更新时间:2026-09-17 09:17:10
如若转载,请注明出处:http://www.ntfjwz.com/product/32.html
PRODUCT
产品列表